How to Audit a Magnetic Levitation Product QC Process Before Mass Production
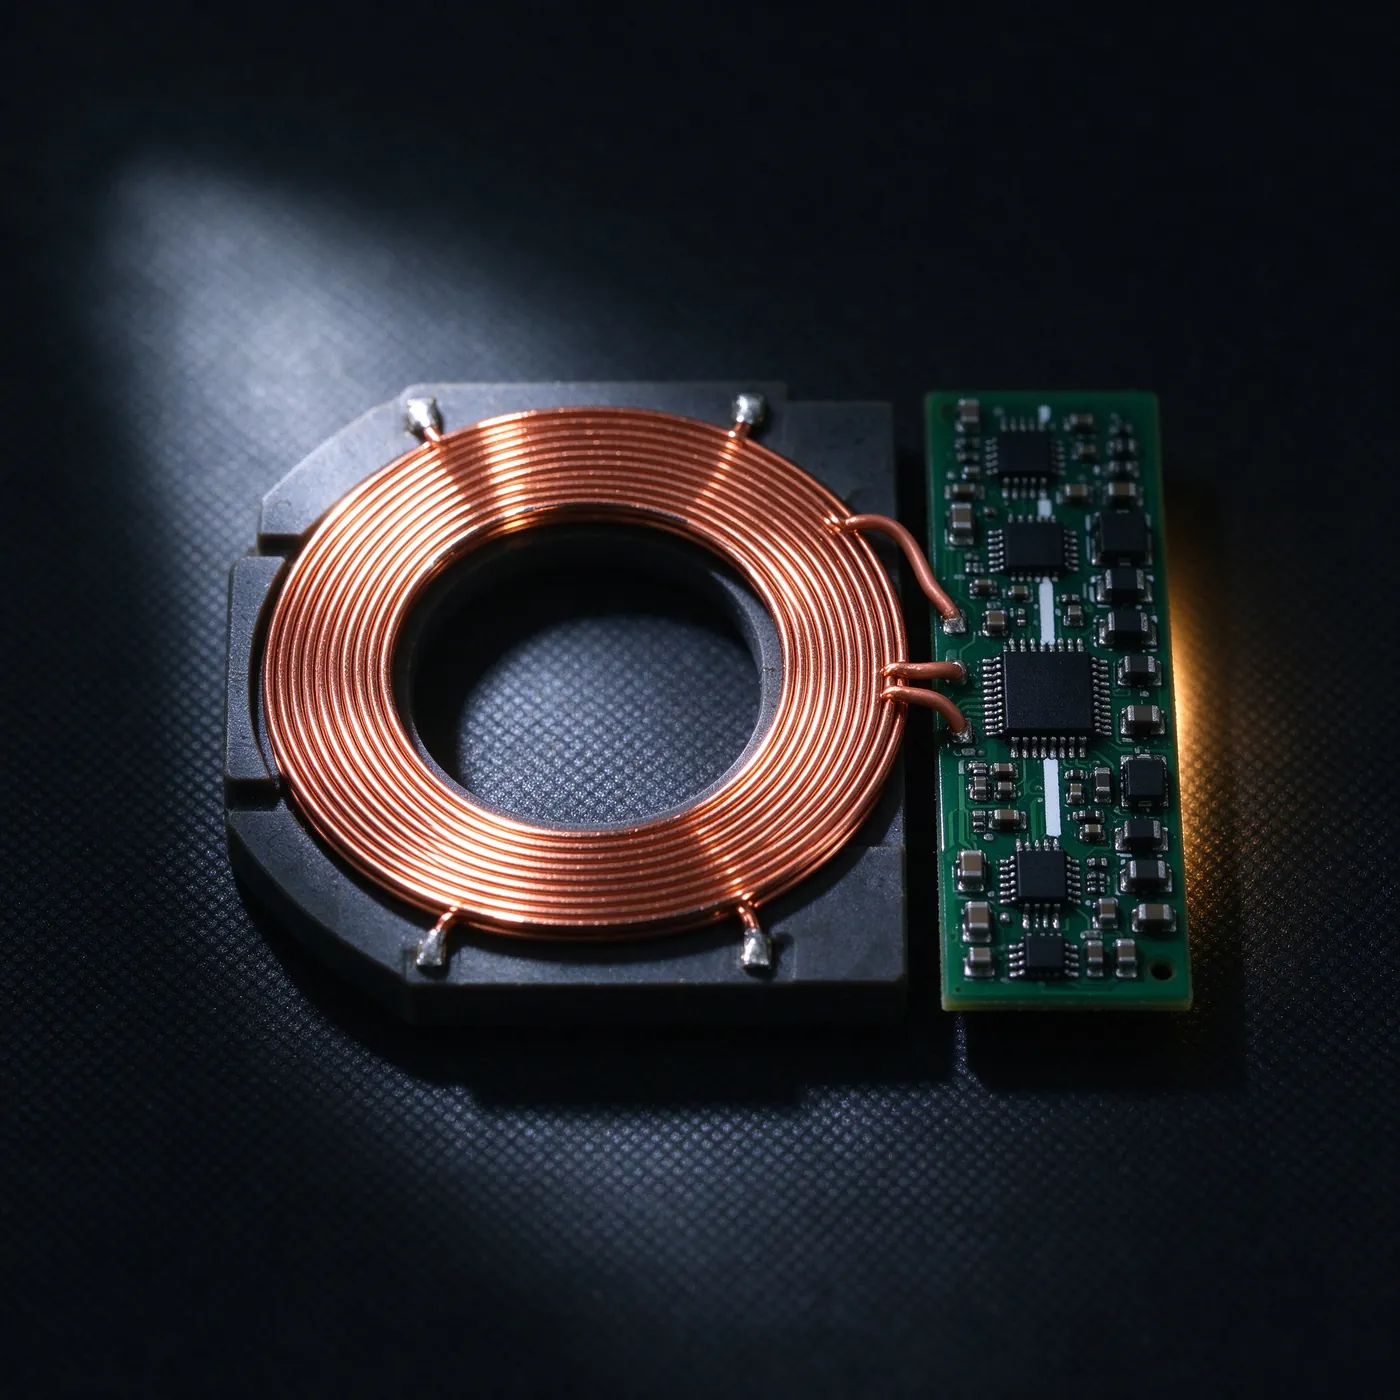
Executing an exhaustive magnetic levitation product QC checklist is vital for B2B procurement managers and consumer brand importers before authorizing mass production shipments. Unlike conventional static electronics, electromagnetic levitation devices combine active feedback sensing, high-current switching, and delicate magnetic balance.
A single uncalibrated sensor or misaligned coil winding will manifest as audible acoustic noise, excessive heat buildup, or sudden levitation collapse in retail environments. This guide breaks down essential pre-shipment quality inspection protocols used across our ISO-managed manufacturing facilities.
1. Pre-Shipment Inspection Protocol: Sensor Calibration and Gap Verification
Factory incoming quality control and end-of-line verification must validate magnetic field symmetry. Under optical gap gauge measurement across 100% finished units, working clearance must hold 12 to 20 mm across the specified payload range to be validated before packing.
Precision calibration requires multi-axis digital Gauss meters to verify that the magnetic flux distribution across the base surface meets tight tolerances. Any sensor drift beyond allowable millivolt thresholds will degrade closed-loop PID control and increase power draw.
| Inspection Station | Testing Method & Sampling | Monitored Quality Parameter | Acceptance Quality Limit (AQL) |
|---|---|---|---|
| Station 1: PCB & Coil | Automated optical inspection (AOI) 100% | Coil DC resistance & solder joint integrity | Zero open/short circuits, ±2% resistance |
| Station 2: Calibration | Digital optical micrometer 100% | Static levitation gap height (12–20 mm) | ±1.0 mm height tolerance under test mass |
| Station 3: Burn-In | Continuous powered levitation 48 hours | Driver PCB & coil thermal equilibrium | Zero dropouts; surface temp < 55°C |
| Station 4: Safety Drop | 50x automated relay power interruptions | Magnetic fail-safe docking capture rate | 100% secure docking without rebound |
| Station 5: Packaging | Vibration table & drop tower testing | Foam insert retention and cosmetic finish | Zero scratches; packaging integrity pass |
2. 48-Hour Burn-In and Thermal Equilibrium Testing
Continuous operation testing reveals component infant mortality and thermal runaway risks. During continuous 48-hour burn-in testing under maximum operational payload, driver circuit temperature rise must stabilize within thermal threshold limits.
Quality inspectors monitor power consumption continuously using digital power analyzers. A rising wattage trend during steady-state levitation indicates excessive coil heating or control loop oscillations that require immediate rejection of the assembly batch.
3. Drop Protection and Power-Loss Docking Quality Audit
Fail-safe landing reliability is non-negotiable for commercial retail displays and home lighting. Under 50 consecutive power-interruption cycles at maximum suspension height, the automatic magnetic landing sequence must achieve 100% capture without rebound.
Our QC protocol verifies that the floating magnet docks squarely onto the center landing pad without chipping delicate decorative finishes. Inspectors examine both the physical housing and the internal permanent magnet array for mechanical fatigue following impact testing.

4. Electromagnetic Compliance and Control Theory Foundations
Maintaining high-precision levitation requires tight adherence to fundamental electromagnetism and active sensor feedback principles. As highlighted in OpenStax Physics Classical Field Analysis, electromagnetic stability demands dynamic feedback loops that continuously compensate for environmental disturbances.
Every industrial magnetic levitation module produced at Goodwell incorporates custom microcontrollers programmed with tuned PID algorithms. This firmware prevents harmonic resonance and ensures silent, vibration-free operation across years of continuous commercial use.
5. Goodwell Manufacturing Quality Standards and Infrastructure
Backed by 30+ years of manufacturing experience according to our public company profile, Zhaoqing Goodwell Electronics operates a 27,000 m² production base holding 100+ global patents. Learn more about our company background at our Zhaoqing Goodwell Electronics Corporate Profile.
All finished products are produced under certified quality management systems and verified against international safety standards. Our complete patent portfolio and compliance documentation can be audited directly via our patent and certificate registry.
6. Supplier Audit Checklist for Pre-Shipment Maglev Inspection
- 100% Burn-In Compliance: Demand timestamped burn-in chamber logs confirming 48 hours of continuous operation for every production lot.
- Gap Tolerance Certification: Verify optical measurement data showing 12–20 mm gap stability across all production samples.
- Drop Safety Validation: Audit factory records showing 100% fail-safe power-loss docking success under full rated payload.
- Acoustic Noise Verification: Require decibel measurement records confirming operational acoustic emission below 25 dB at 1 meter.
- Drop and Packaging Audit: Ensure master cartons pass standard ISTA drop tests without dislodging internal protective foam.
7. Frequently Asked Questions (FAQ)
Q: What AQL sampling standard is recommended for magnetic levitation shipments? A: We recommend Level II Normal Inspection with an AQL of 0.65 for critical functional characteristics including levitation and fail-safe landing. Cosmetic appearance follows AQL 1.5 standards.
Q: How do quality inspectors test for coil thermal runaway? A: Inspectors use calibrated infrared thermal cameras during the 48-hour burn-in phase. This verifies uniform heat dissipation and confirms driver temperatures remain within allowable engineering limits.
Q: Can overseas buyers request third-party pre-shipment inspections? A: Yes, we welcome third-party inspection agencies including SGS, TÜV, and BV. We provide full access to testing equipment, burn-in telemetry logs, and calibration data.
Q: What happens if an uncalibrated module experiences a power surge? A: Our driver circuit boards integrate built-in over-voltage and over-current protection. These safeguard components and automatically initiate safe docking during power anomalies.
Schedule a Quality Audit or Request Maglev QC Reports
Need comprehensive pre-shipment quality documentation or custom OEM testing records? Contact our quality assurance engineers directly at [email protected] or message our technical specialists via WhatsApp at +86 134 5018 0012. You can also submit RFQ requirements directly through our Goodwell Contact and Consultation Page.