Cómo auditar el proceso de control de calidad de un producto de levitación magnética antes de la producción en masa
Ejecutando un exhaustivo Lista de verificación de control de calidad del producto de levitación magnética Es vital para los gerentes de adquisiciones B2B y los importadores de marcas de consumo antes de autorizar envíos de producción en masa.. A diferencia de la electrónica estática convencional, Los dispositivos de levitación electromagnética combinan detección de retroalimentación activa., conmutación de alta corriente, y delicado equilibrio magnético.
Un solo sensor no calibrado o un devanado de bobina desalineado se manifestará como un ruido acústico audible., acumulación excesiva de calor, o colapso repentino de levitación en entornos minoristas. Esta guía desglosa los protocolos esenciales de inspección de calidad previos al envío que se utilizan en nuestras instalaciones de fabricación gestionadas por ISO..
1. Protocolo de inspección previa al envío: Calibración del sensor y verificación de espacios
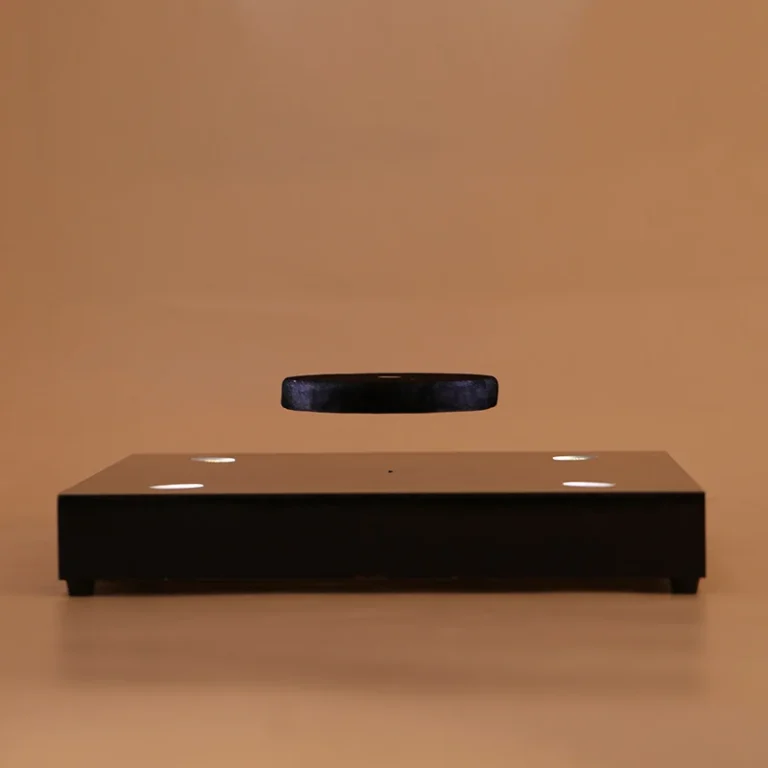
El control de calidad entrante en fábrica y la verificación de final de línea deben validar la simetría del campo magnético.. Medición del calibre de separación bajo óptica a lo largo 100% unidades terminadas, el espacio libre de trabajo debe mantenerse 12 a 20 mm en todo el rango de carga útil especificado que se validará antes del embalaje.
La calibración de precisión requiere medidores Gauss digitales multieje para verificar que la distribución del flujo magnético a través de la superficie de la base cumpla con tolerancias estrictas.. Cualquier desviación del sensor más allá de los umbrales permitidos de milivoltios degradará el control PID de circuito cerrado y aumentará el consumo de energía..
| Estación de inspección | Método de prueba & Muestreo | Parámetro de calidad monitoreado | Límite de calidad de aceptación (AQL) |
|---|---|---|---|
| Estación 1: tarjeta de circuito impreso & Bobina | Inspección óptica automatizada (AOI) 100% | Resistencia CC de la bobina & integridad de la junta de soldadura | Cero circuitos abiertos/cortocircuitos, ±2% de resistencia |
| Estación 2: Calibración | micrómetro óptico digital 100% | Altura del espacio de levitación estática (12–20 milímetros) | Tolerancia de altura de ±1,0 mm bajo masa de prueba |
| Estación 3: Quemado | Levitación continua 48 horas | PCB del controlador & equilibrio térmico de la bobina | Cero abandonos; temperatura superficial < 55°C |
| Estación 4: Caída de seguridad | 50x interrupciones de energía del relé automatizado | Tasa de captura de acoplamiento magnético a prueba de fallos | 100% atraque seguro sin rebote |
| Estación 5: Embalaje | mesa vibratoria & prueba de torre de caída | Retención del inserto de espuma y acabado cosmético. | Cero rayones; pase de integridad del embalaje |
2. 48-Horas de quemado y pruebas de equilibrio térmico
Las pruebas de funcionamiento continuo revelan riesgos de mortalidad infantil y descontrol térmico de los componentes. Durante pruebas de funcionamiento continuo de 48 horas bajo carga útil operativa máxima, El aumento de temperatura del circuito del controlador debe estabilizarse dentro de los límites del umbral térmico..
Los inspectores de calidad monitorean continuamente el consumo de energía mediante analizadores de energía digitales.. Una tendencia de aumento de potencia durante la levitación en estado estacionario indica un calentamiento excesivo de la bobina u oscilaciones del circuito de control que requieren el rechazo inmediato del lote de ensamblaje..
3. Auditoría de calidad del acoplamiento de protección contra caídas y pérdida de energía
La confiabilidad del aterrizaje a prueba de fallas no es negociable para exhibidores comerciales e iluminación del hogar.. Bajo 50 Ciclos consecutivos de interrupción de energía a la altura máxima de suspensión., la secuencia de aterrizaje magnético automático debe lograr 100% captura sin rebote.
Nuestro protocolo de control de calidad verifica que el imán flotante se acople directamente a la plataforma de aterrizaje central sin dañar los delicados acabados decorativos.. Los inspectores examinan tanto la carcasa física como el conjunto interno de imanes permanentes en busca de fatiga mecánica después de las pruebas de impacto..

4. Fundamentos de la teoría del control y cumplimiento electromagnético
Mantener una levitación de alta precisión requiere un estricto cumplimiento del electromagnetismo fundamental y de los principios de retroalimentación activa del sensor.. Como se destaca en Análisis de campo clásico de física OpenStax, La estabilidad electromagnética exige bucles de retroalimentación dinámica que compensen continuamente las perturbaciones ambientales..
Cada industria módulo de levitación magnética producido en Goodwell incorpora microcontroladores personalizados programados con algoritmos PID sintonizados. Este firmware evita la resonancia armónica y garantiza un silencio, Funcionamiento sin vibraciones durante años de uso comercial continuo..
5. Infraestructura y estándares de calidad de fabricación de Goodwell
Respaldado por 30+ años de experiencia en fabricación según nuestro perfil de empresa pública, Zhaoqing Goodwell Electronics opera una 27,000 m² base de producción tenencia 100+ patentes globales. Obtenga más información sobre los antecedentes de nuestra empresa en nuestro Perfil corporativo de Zhaoqing Goodwell Electronics.
Todos los productos terminados se producen bajo sistemas de gestión de calidad certificados y se verifican según estándares de seguridad internacionales.. Nuestra cartera completa de patentes y documentación de cumplimiento se pueden auditar directamente a través de nuestro registro de patentes y certificados.
6. Lista de verificación de auditoría de proveedores para la inspección Maglev previa al envío
- 100% Cumplimiento de Burn-In: Solicite registros de la cámara de grabación con marca de tiempo que confirmen 48 Horas de operación continua para cada lote de producción..
- Certificación de tolerancia a brechas: Verifique los datos de medición óptica que muestran una estabilidad de espacios de 12 a 20 mm en todas las muestras de producción..
- Validación de seguridad contra caídas: Registros de fábrica de auditoría que muestren 100% Éxito del acoplamiento a prueba de fallas ante pérdida de energía bajo carga útil nominal completa.
- Verificación de ruido acústico: Requerir registros de medición de decibelios que confirmen la emisión acústica operativa a continuación 25 dB a 1 metro.
- Auditoría de caída y embalaje: Asegúrese de que las cajas maestras pasen las pruebas de caída estándar de ISTA sin que se desaloje la espuma protectora interna.
7. Preguntas frecuentes (Preguntas frecuentes)
q: ¿Qué estándar de muestreo AQL se recomienda para envíos de levitación magnética?? A: Recomendamos una inspección normal de nivel II con un AQL de 0.65 para características funcionales críticas, incluida la levitación y el aterrizaje a prueba de fallos. La apariencia cosmética sigue los AQL 1.5 estándares.
q: ¿Cómo prueban los inspectores de calidad la fuga térmica de la bobina?? A: Los inspectores utilizan cámaras térmicas infrarrojas calibradas durante la fase de prueba de 48 horas. Esto verifica la disipación uniforme del calor y confirma que las temperaturas del conductor permanecen dentro de los límites de ingeniería permitidos..
q: ¿Pueden los compradores extranjeros solicitar inspecciones previas al envío por parte de terceros?? A: Sí, Damos la bienvenida a agencias de inspección de terceros, incluido SGS., TUV, y VB. Proporcionamos acceso completo a los equipos de prueba., registros de telemetría de grabación, y datos de calibración.
q: ¿Qué sucede si un módulo no calibrado experimenta una sobrecarga de energía?? A: Nuestras placas de circuito de controlador integran protección integrada contra sobretensión y sobrecorriente.. Estos componentes de protección e inician automáticamente el acoplamiento seguro durante anomalías de energía..
Programe una auditoría de calidad o solicite informes de control de calidad Maglev
Necesita documentación de calidad completa previa al envío o registros de pruebas OEM personalizados? Póngase en contacto con nuestros ingenieros de control de calidad directamente en [email protected] o envíe un mensaje a nuestros especialistas técnicos a través de WhatsApp al +86 134 5018 0012. También puede enviar los requisitos de RFQ directamente a través de nuestro Página de contacto y consulta de Goodwell.